关于我们:门体车间与配作流程
217 道2025 年下线的防逆流门
11 套门框与门扇共用胎具
24 小时整门气密保压时长
6 名持证焊工
车间在泰安岱岳区满庄镇工业园,主厂房 2400 平方米,门体胎具 11 套。800、1000、1200mm 三种带宽的门框各有一套专用胎具,门扇与门框在同一套胎具上配作,装到现场不用现场修配。
2025 年全年下线皮带巷防逆流风门 217 道,其中 148 道是按矿上巷道剖面图定制的非标尺寸。
焊接工序由 6 名持证焊工完成,门框四角、加劲板、铰链座三处为满焊,焊后自然冷却再校正。
每道门做 24 小时 0.6MPa 气密保压,压降超过 3% 的门拆开查焊缝,不进入下道工序。
密封面在 3 米龙门铣上加工,门扇贴合面平面度按 0.5mm/m 控制。
密封条用氟硅橡胶复合层,耐温 -40℃ 到 220℃,在煤尘浓度 12g/m³ 的巷道里连续运行 26 个月未出现硬化龟裂。
出厂前每道门接气源模拟皮带机启停 30 次,记录闭合时间、气缸压力和漏风率。
联调单随货发到矿上机电科,安装后再由矿方复测一次,两组数据对照,偏差超过 15% 要查气源或门框垂直度。
车间里的三道关
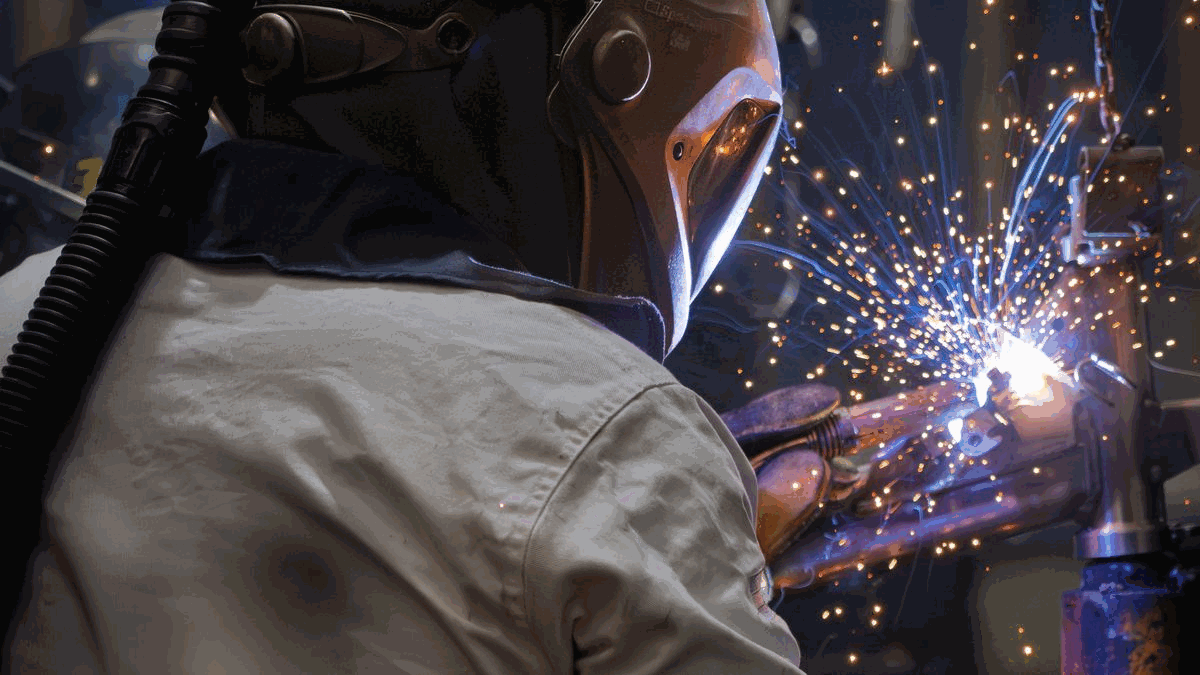
门框四角满焊后做锤击检查,重要受力焊缝按 10% 抽做着色探伤。
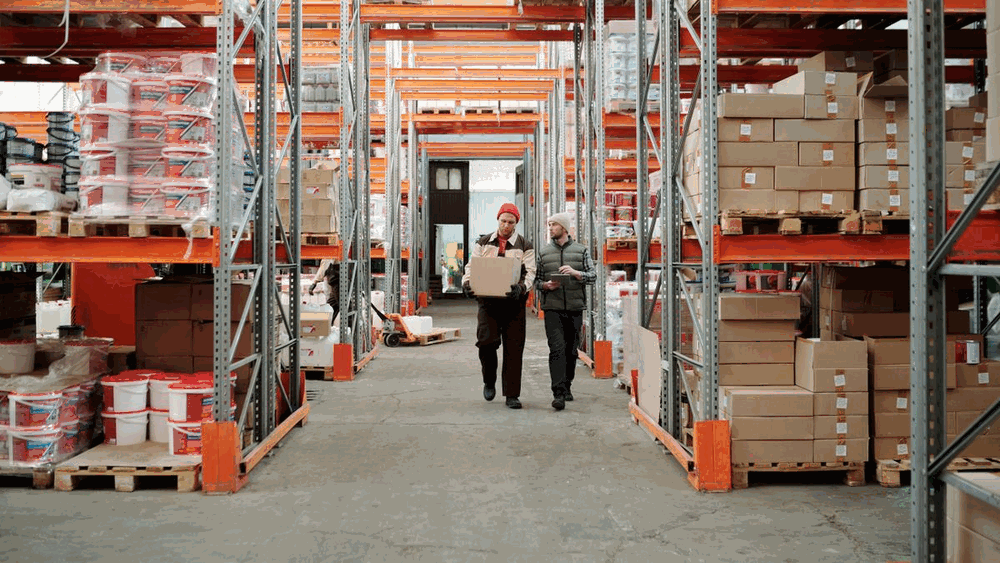
门体分片存放,按矿别与型号挂牌,发运前核对螺栓清单。
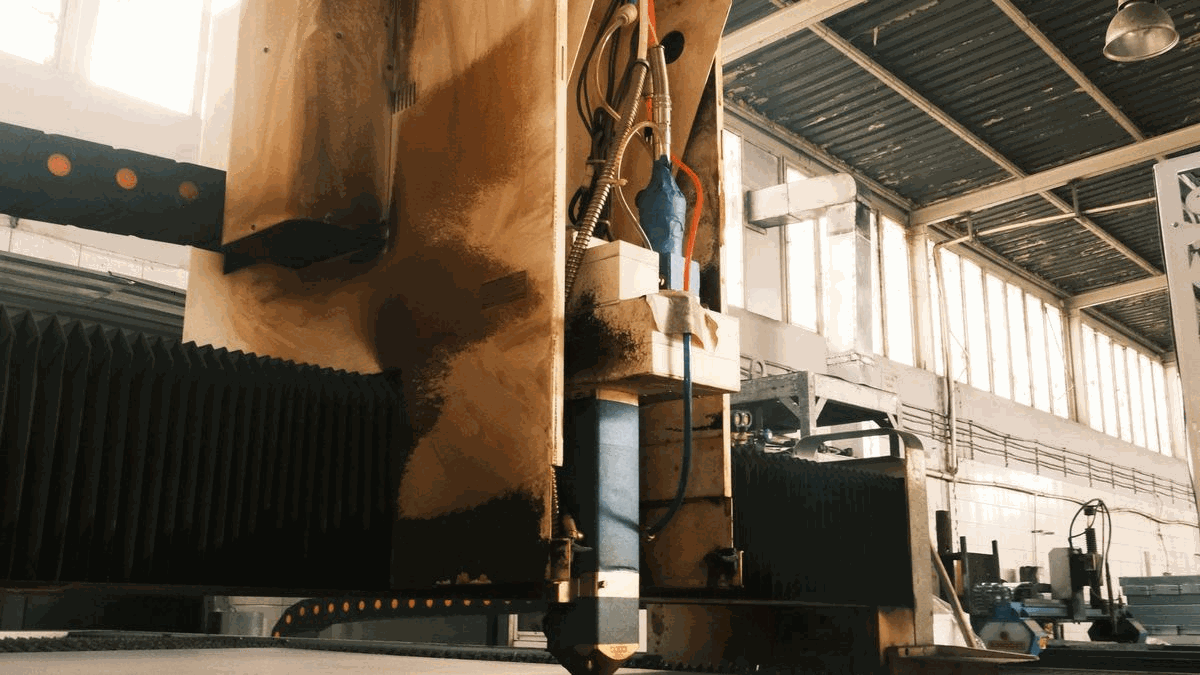
下料、折边、钻孔三道工序在同一车间完成,尺寸偏差当场复量。